

Pentru a asigura buna executie aPlacă de oțel P275Ncomandă, compania noastră a însoțit recent clientul la oțelărie pentru o-inspecție la fața locului a procedurilor de producție și de control al calității.
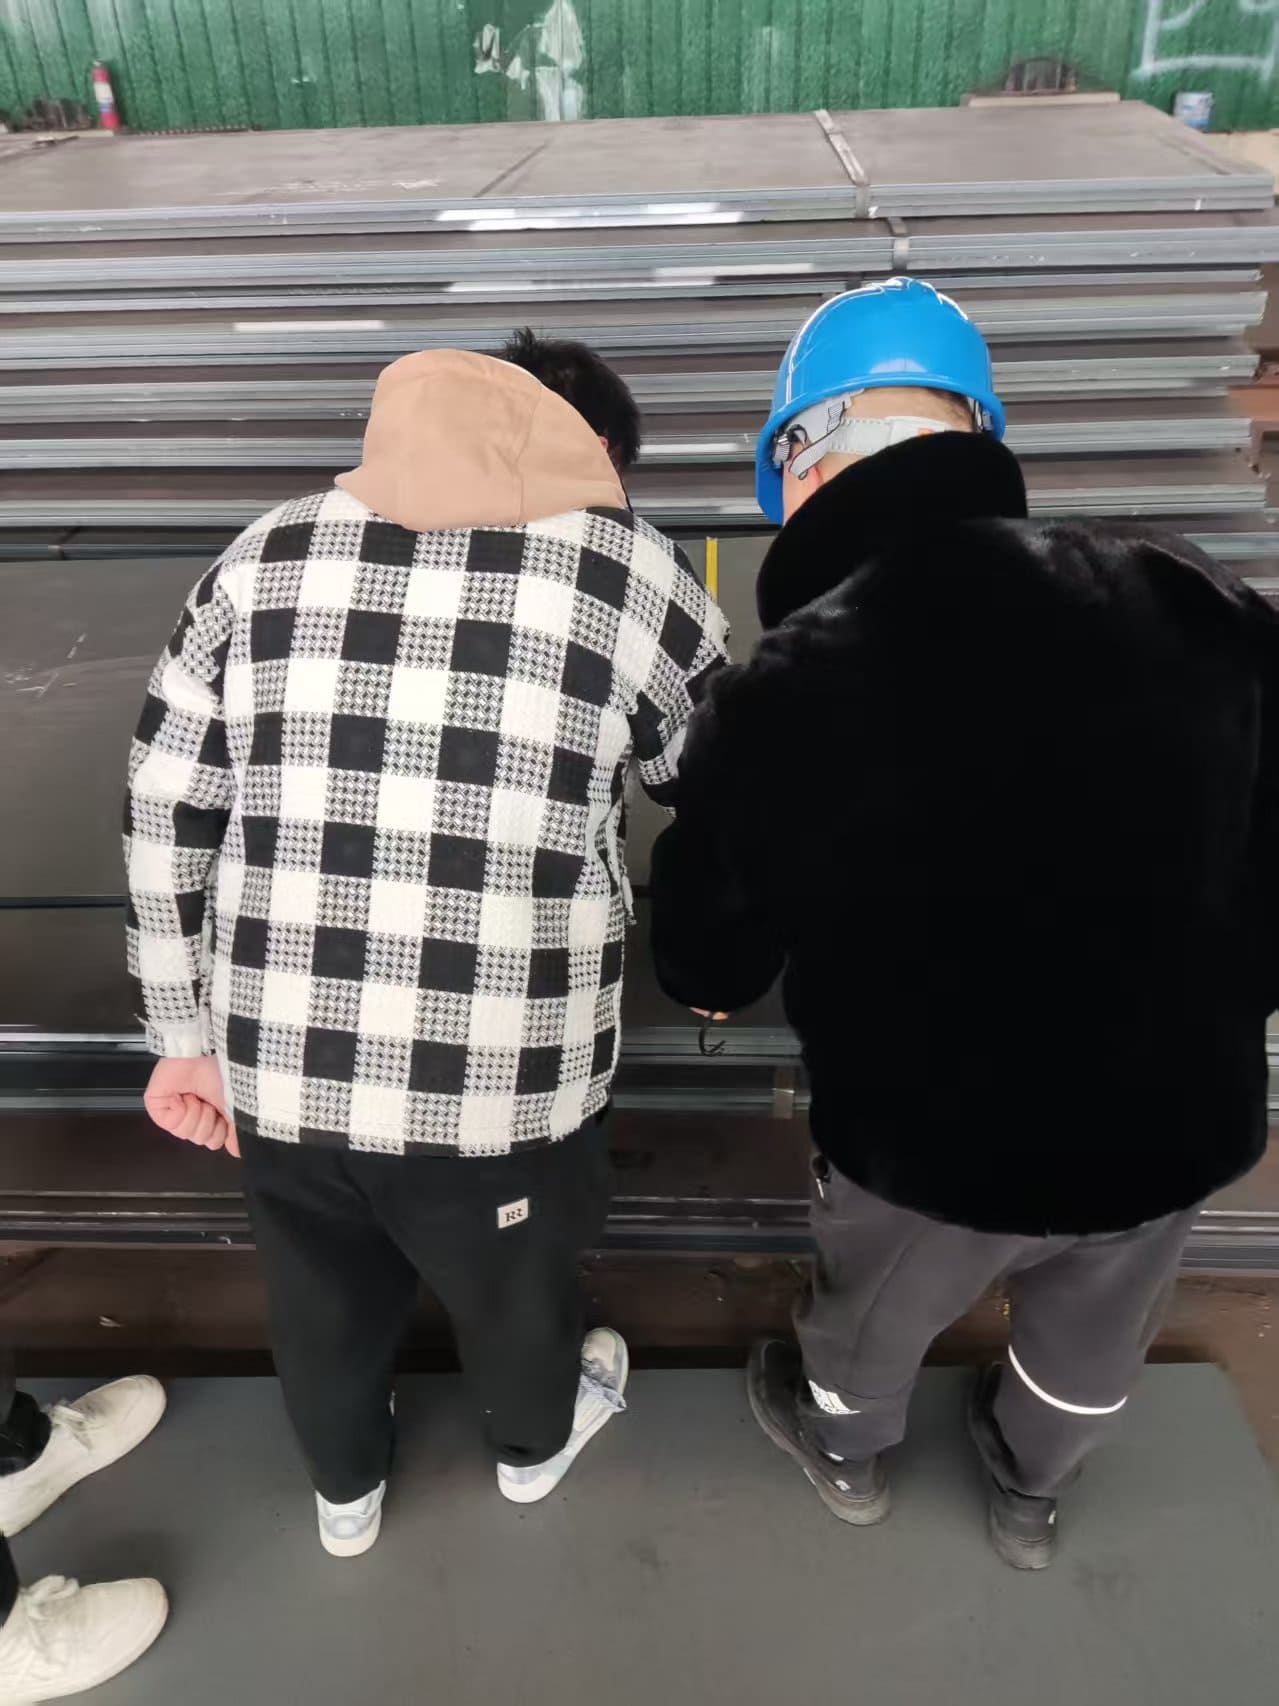
Inspecția s-a concentrat pe starea reală de fabricație a plăcilor P275N și pe verificarea conformității cu EN 10028-3.
P275N Starea producției plăcilor de oțel
Materialul inspectat a fost o placă de oțel pentru recipient sub presiune normalizat P275N, produsă din plăci de turnare continuă. Ruta de producție a urmat practicile standard ale fabricii, inclusiv laminarea la cald și tratamentul termic normalizat. Grosimea plăcii, temperatura de laminare și condițiile de răcire au fost înregistrate în timpul producției.

Clientul a revizuit înregistrările de producție și marcajele de identificare a plăcilor pentru a confirma trasabilitatea numărului de căldură de la fabricarea oțelului până la plăcile finite.
Procesele cheie de producție observate
În timpul vizitei la fabrică, clientul a inspectat următorii pași ai procesului direct la fața locului:
Fabricarea oțelului cu convertizor și rafinarea oală
Reîncălzirea plăcilor și laminarea brută
Finisarea rulării și controlul grosimii
Cuptor de tratare termică de normalizare
Nivelarea plăcilor, tăierea și ștanțarea
Inginerii fabricii au explicat modul în care parametrii procesului sunt controlați pentru a asigura proprietăți mecanice stabile pentru utilizarea recipientelor sub presiune.
Rezultatele testului de compoziție chimică
Probele au fost prelevate conform procedurilor standard de eșantionare. Compoziția chimică a fost testată în laboratorul morii.
Tabelul 1: Compoziția chimică a plăcii de oțel P275N (analiza căldurii, % în greutate)
| Element | C | Si | Mn | P | S | Al |
|---|---|---|---|---|---|---|
| EN 10028-3 Limită | Mai mic sau egal cu 0,20 | Mai mic sau egal cu 0,40 | 0.80–1.50 | Mai mic sau egal cu 0,025 | Mai mic sau egal cu 0,015 | Mai mare sau egal cu 0,020 |
| Valoarea Măsurată | 0.15 | 0.31 | 1.27 | 0.020 | 0.007 | 0.041 |
Toate valorile măsurate au îndeplinit limitele standard și au fost înregistrate în raportul de testare al morii.
Testare mecanică la Laboratorul Mill
Testele mecanice au fost efectuate pe piese de testare normalizate preparate din același lot de căldură și laminare.
Tabelul 2: Proprietățile mecanice ale plăcii de oțel P275N
| Element de testare | Cerinţă | Rezultatul real |
|---|---|---|
| Limita de curgere (MPa) | Mai mare sau egal cu 275 | 308 |
| Rezistența la tracțiune (MPa) | 410–560 | 448 |
| alungire (%) | Mai mare sau egal cu 22 | 26 |
| Test de impact | După cum este specificat | Conform |
Rezultatele indică rezistență stabilă și ductilitate adecvată, potrivite pentru fabricarea vaselor sub presiune.
Testare cu ultrasunete și inspecție dimensională
Plăcile finite au fost supuse testării cu ultrasunete 100% în conformitate cu nivelul de acceptare specificat. Grosimea, lățimea, lungimea și planeitatea au fost verificate în timpul inspecției finale.
Nu au fost găsite defecte interne raportabile, iar abaterile dimensionale au rămas în limitele toleranțelor admise.
Evaluarea și confirmarea clienților
Clientul a revizuit jurnalele de producție, înregistrările testelor de laborator și rapoartele UT la fața locului. După finalizarea inspecției, clientul a confirmat că plăcile de oțel P275N respectă EN 10028-3 și cerințele de comandă și a aprobat continuarea programului de producție și livrare.
Vom continua să urmăm procedurile standard de calitate a morii pentru a asigura trasabilitatea, consistența și performanța fiabilă a plăcilor de oțel pentru recipiente sub presiune furnizate clienților noștri.


